
AI на пищевых производствах: как меняется контроль качества
Требования к качеству и безопасности пищевой продукции последовательно повышаются. Они формируются не только обязательными нормативами, но и требованиями торговых сетей, ожиданиями покупателей и внутренними стандартами самих производителей.
Для пищевого предприятия качество продукции напрямую связано с возможностью работать с торговыми сетями, укреплять позиции на рынке и сохранять доверие потребителя. При этом требования касаются уже не только безопасности продукта. Значение имеют состав, однородность и внешний вид.
Особенно высокие требования предъявляют крупные производители, для которых стабильное качества должно обеспечиваться при значительных объёмах и высокой производительности линий. В этих условиях возрастает значение технологий, способных контролировать продукт непосредственно в производственном потоке.
«Требования к пищевой продукции постоянно ужесточаются – со стороны торговых сетей, конечного потребителя и самих производителей. Для крупных предприятий вопрос качества и безопасности напрямую связан с устойчивостью бренда и возможностью соответствовать требованиям рынка при больших объёмах производства. Поэтому сегодня мы видим запрос решение точечных задач производителей и технологии, которые позволяют обеспечить стабильный и воспроизводимый результат контроля», – отмечает Алексей Галеса, директор по продажам компании «Руспром Meyer».
При этом производителю необходимо решать две связанные, но разные группы задач: обеспечивать безопасность продукции и одновременно выдерживать заданные характеристики её качества. Для этого на разных этапах производства применяются оптическая сортировка, металлодетекция, рентген-инспекция с алгоритмами AI Deep Learning.
Разные задачи – разные методы контроля
На пищевом предприятии автоматизированный контроль может быть встроен в разные этапы технологического процесса. Выбор технологии определяется прежде всего характером риска или отклонения, которое необходимо выявить.
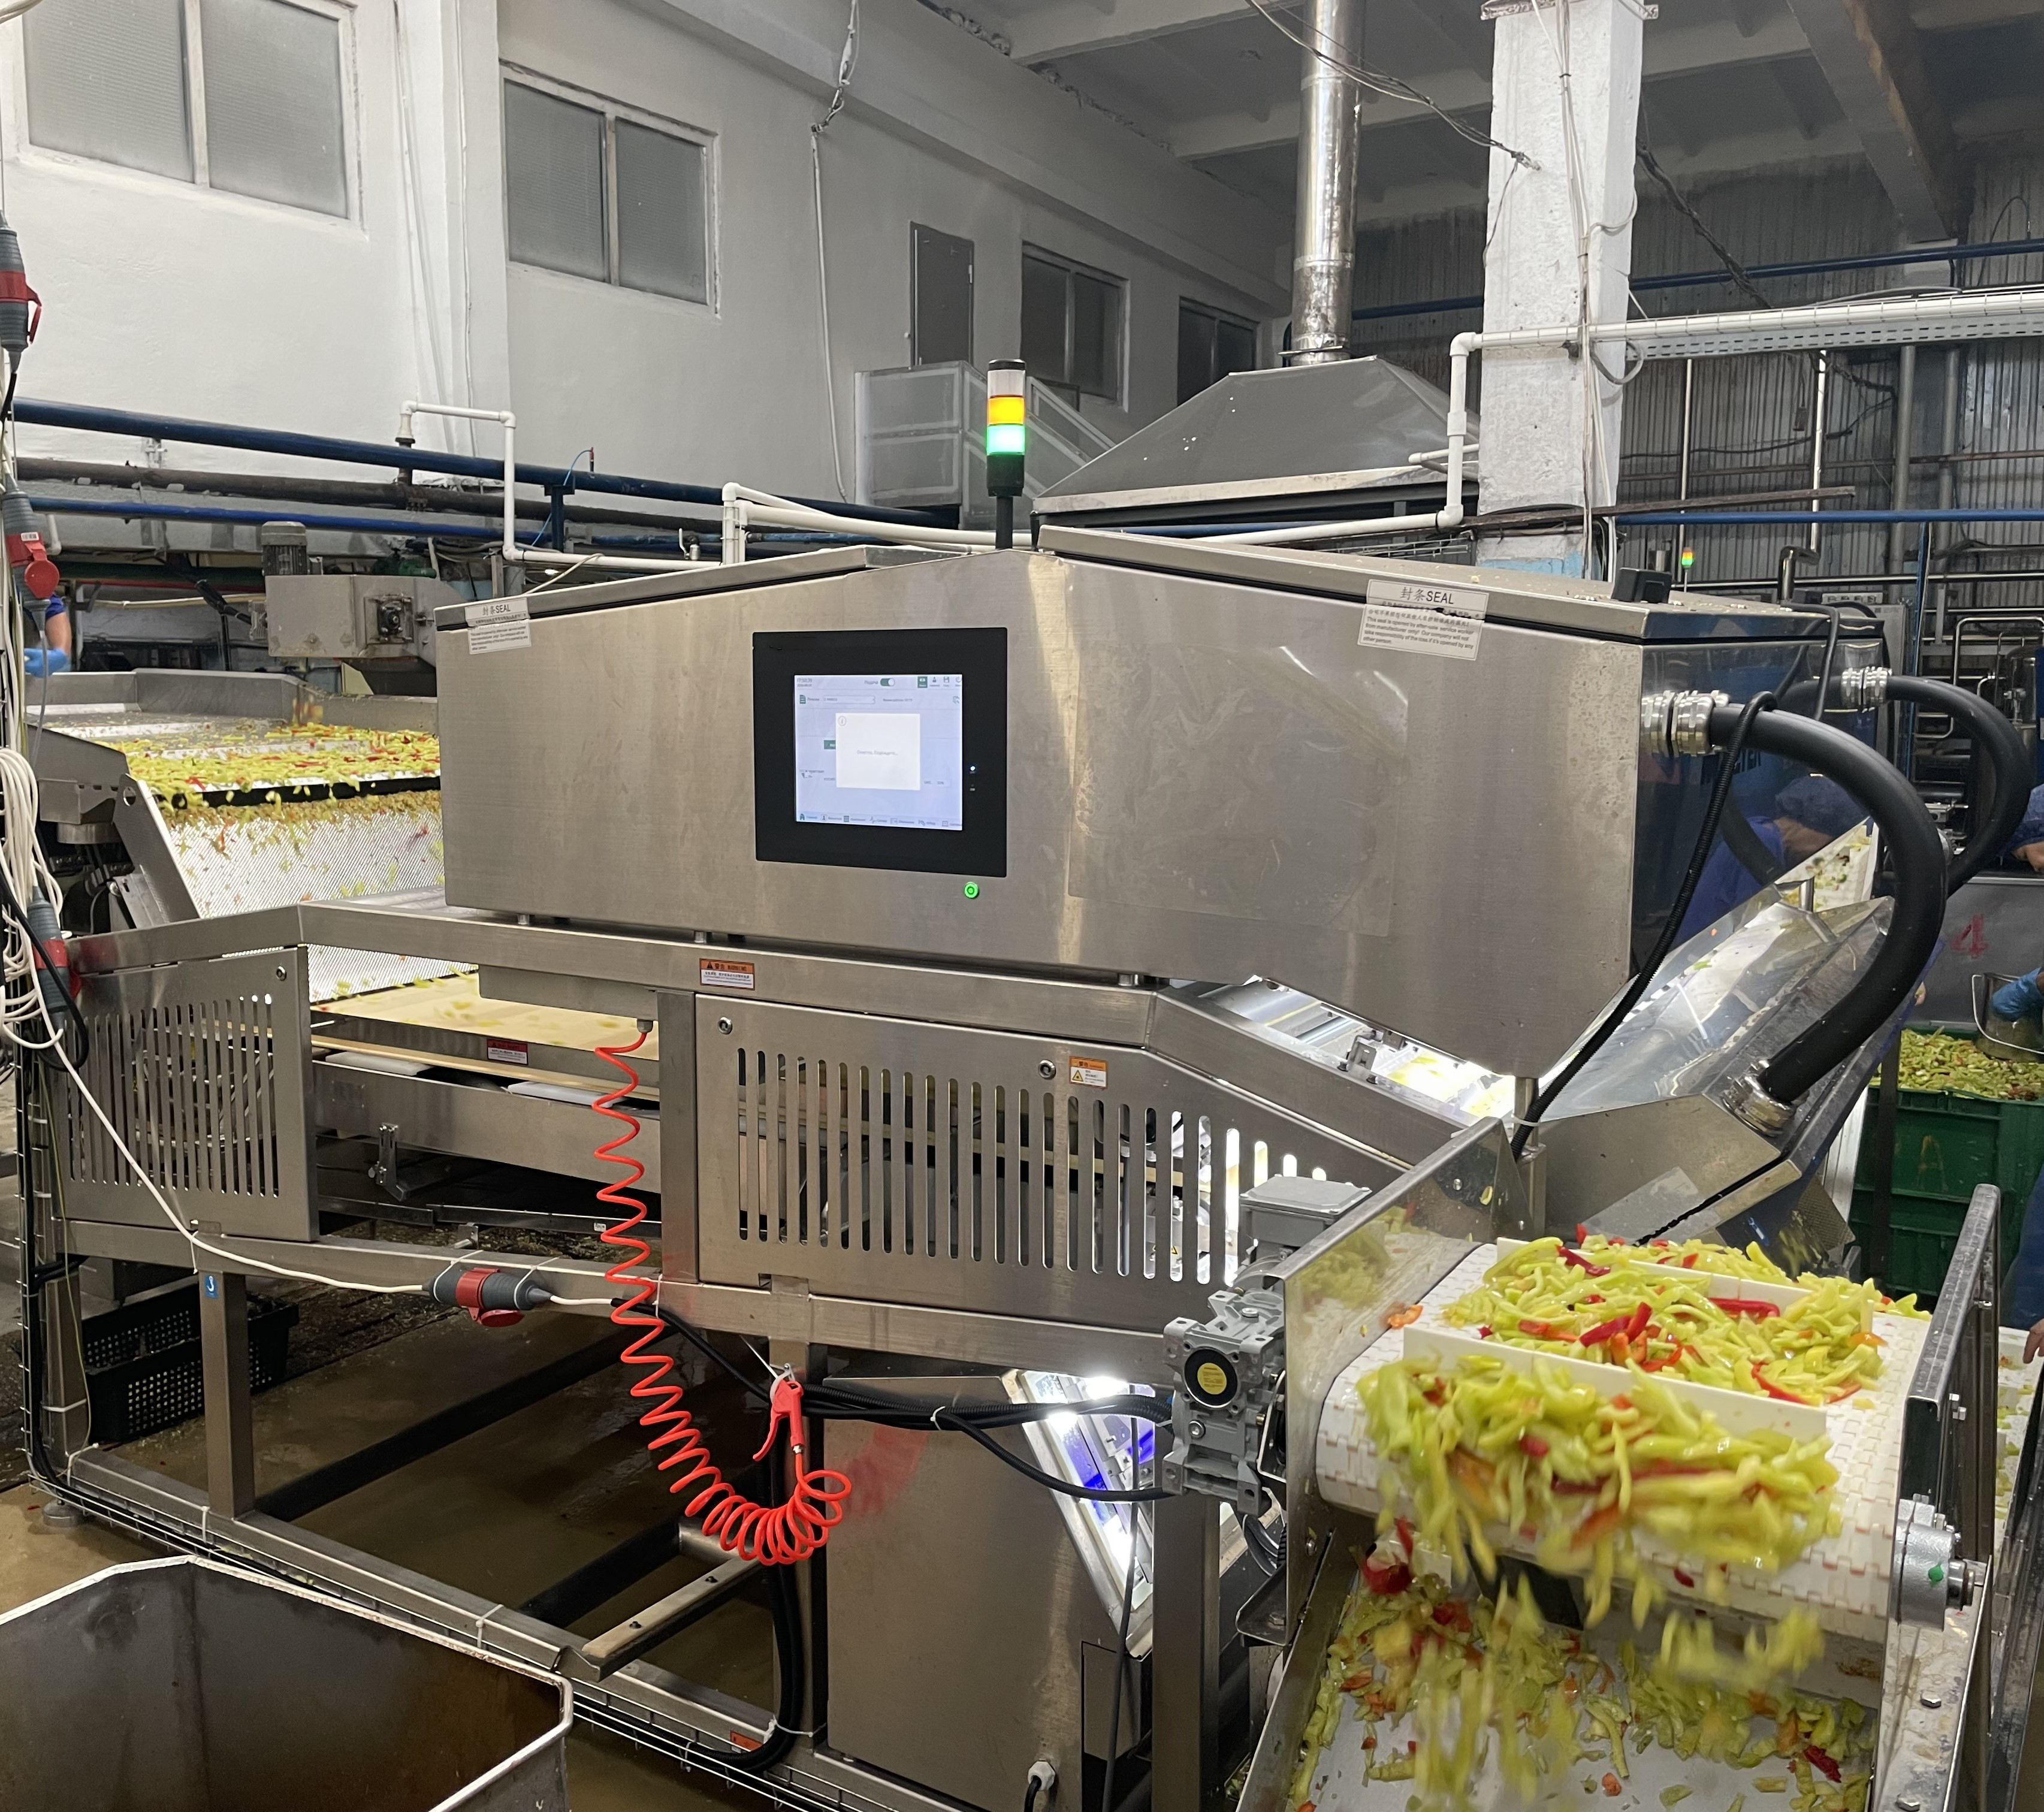
Фотосепаратор, он же оптический сортировщик, анализирует продукт по внешним признакам: цвету, размеру, форме, структуре. Такое оборудование применяется для сортировки круп, бобовых и масличных культур, орехов, сухофруктов, овощей, ягод, снеков и другой сыпучей продукции.
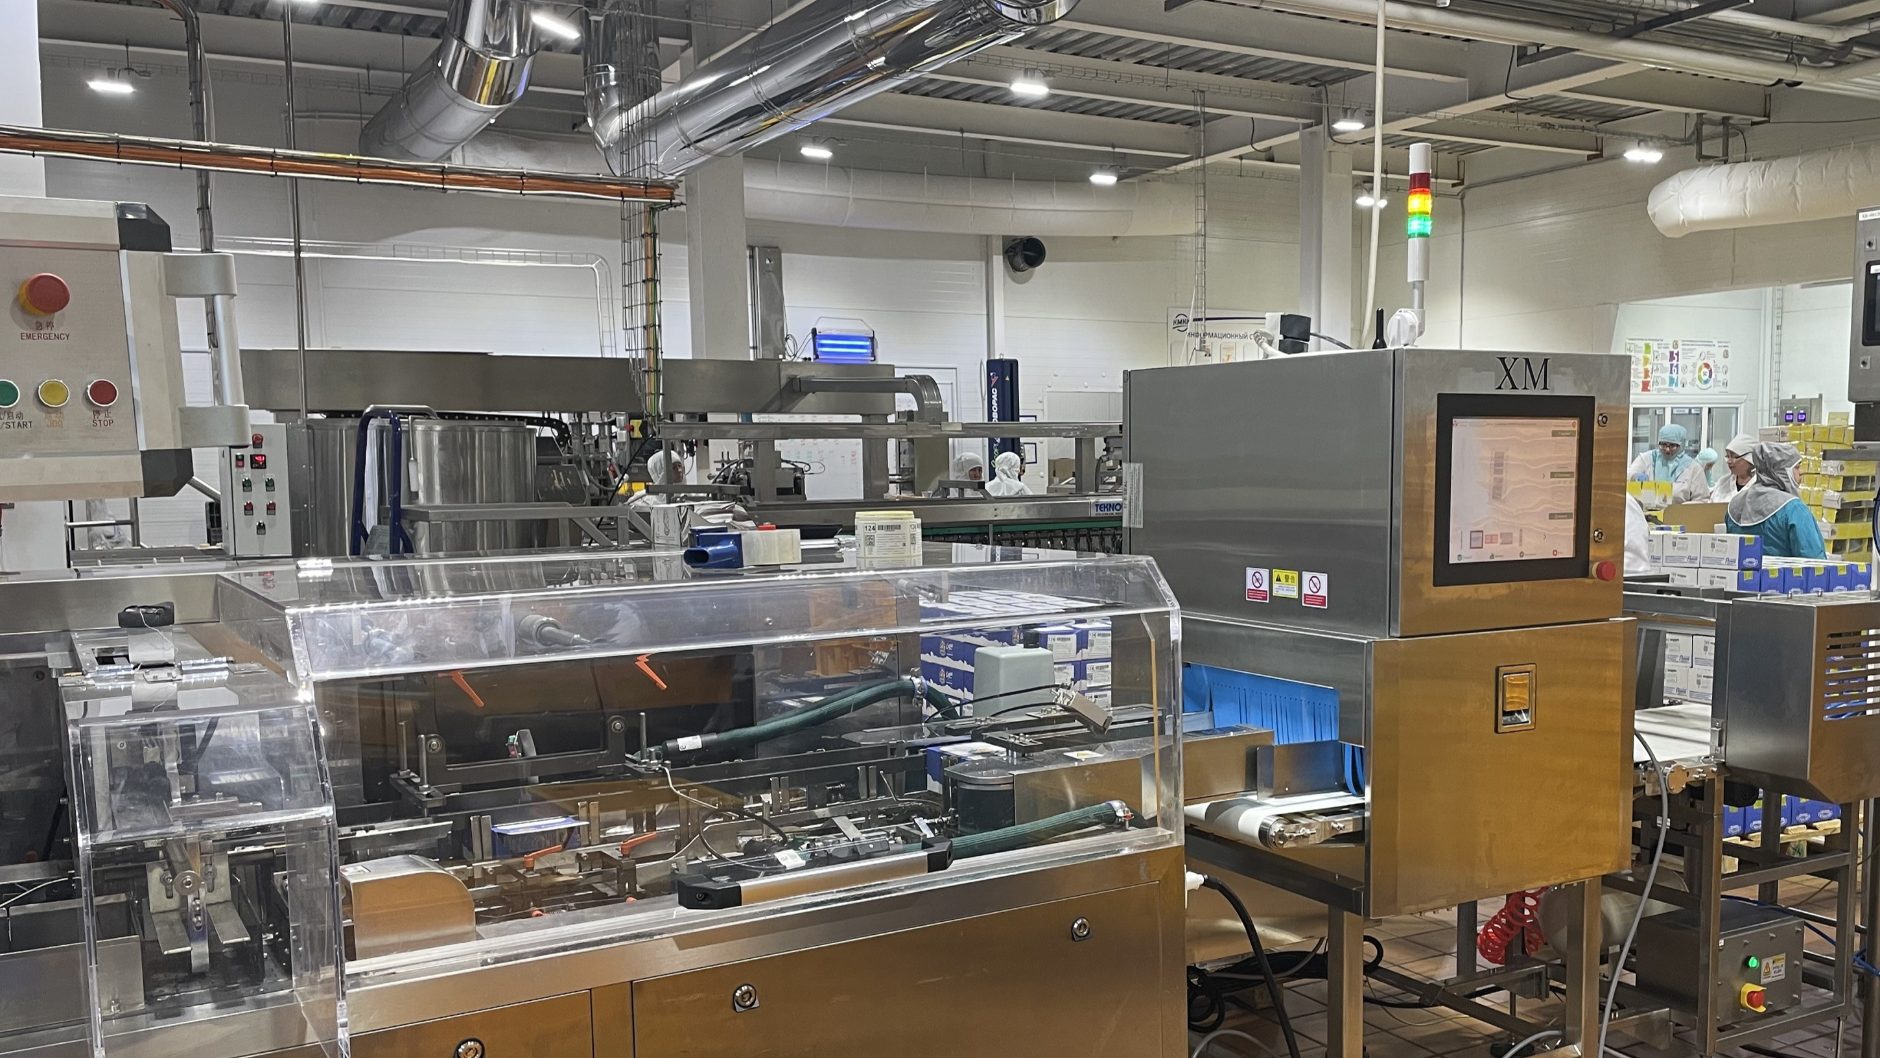
Рентген-детектор анализирует различия в плотности и позволяет выявлять металл, стекло, керамику, камни, силикон и прочие плотные посторонние включения. Рентген-инспекция применяется как для сыпучей, так и для готовой упакованной продукции.
Металлодетектор предназначен для выявления металлических включений.
Эти технологии не взаимозаменяемы: каждая решает свою группу задач и может использоваться на определённом участке производственной линии.
От безопасности продукта до требований к его внешнему виду
Задачи автоматизированного контроля существенно различаются в зависимости от продукта и требований конкретного производства.
Одна группа задач непосредственно связана с качеством и безопасностью. Необходимо удалить из продукта посторонние примеси, признаки порчи и другие объекты, которые не должны попасть в дальнейшую переработку или готовую продукцию.
Например, при сортировке круп, овощей, орехов фотосепаратор может удалять подгнивший, плесневелый, дефектный продукт, отделять различные примеси – веточки, плодоножки, камни и пр.
Другая группа задач связана с требованиями к внешнему виду готовой продукции. Для производителя может быть принципиально важно выдерживать определённую форму, цвет, размер и однородность продукта – особенно когда эти характеристики непосредственно оценивает покупатель.
В результате критерий сортировки определяется конкретными требованиями предприятия к тому, что должно оказаться в готовой продукции.
И чем сложнее эти требования, тем чаще простого анализа одного признака становится недостаточно.
Когда сортировки только по цвету недостаточно
Для большого количества задач классические алгоритмы сортировки по цвету и оттенкам остаются эффективными. Однако существуют продукты, где один и тот же визуальный признак может одновременно встречаться у качественного и дефектного продукта.
Показательный пример – ореховая смесь из миндаля, фундука и кешью.
Предположим, часть кешью имеет дефект, который по цвету близок к качественному миндалю. Если система ориентируется только на цвет, вместе с дефектным кешью она может удалять и качественный миндаль.
В такой ситуации оборудованию необходимо учитывать уже не один параметр, а совокупность характеристик объекта: определить вид ореха по форме и затем оценить его качество.
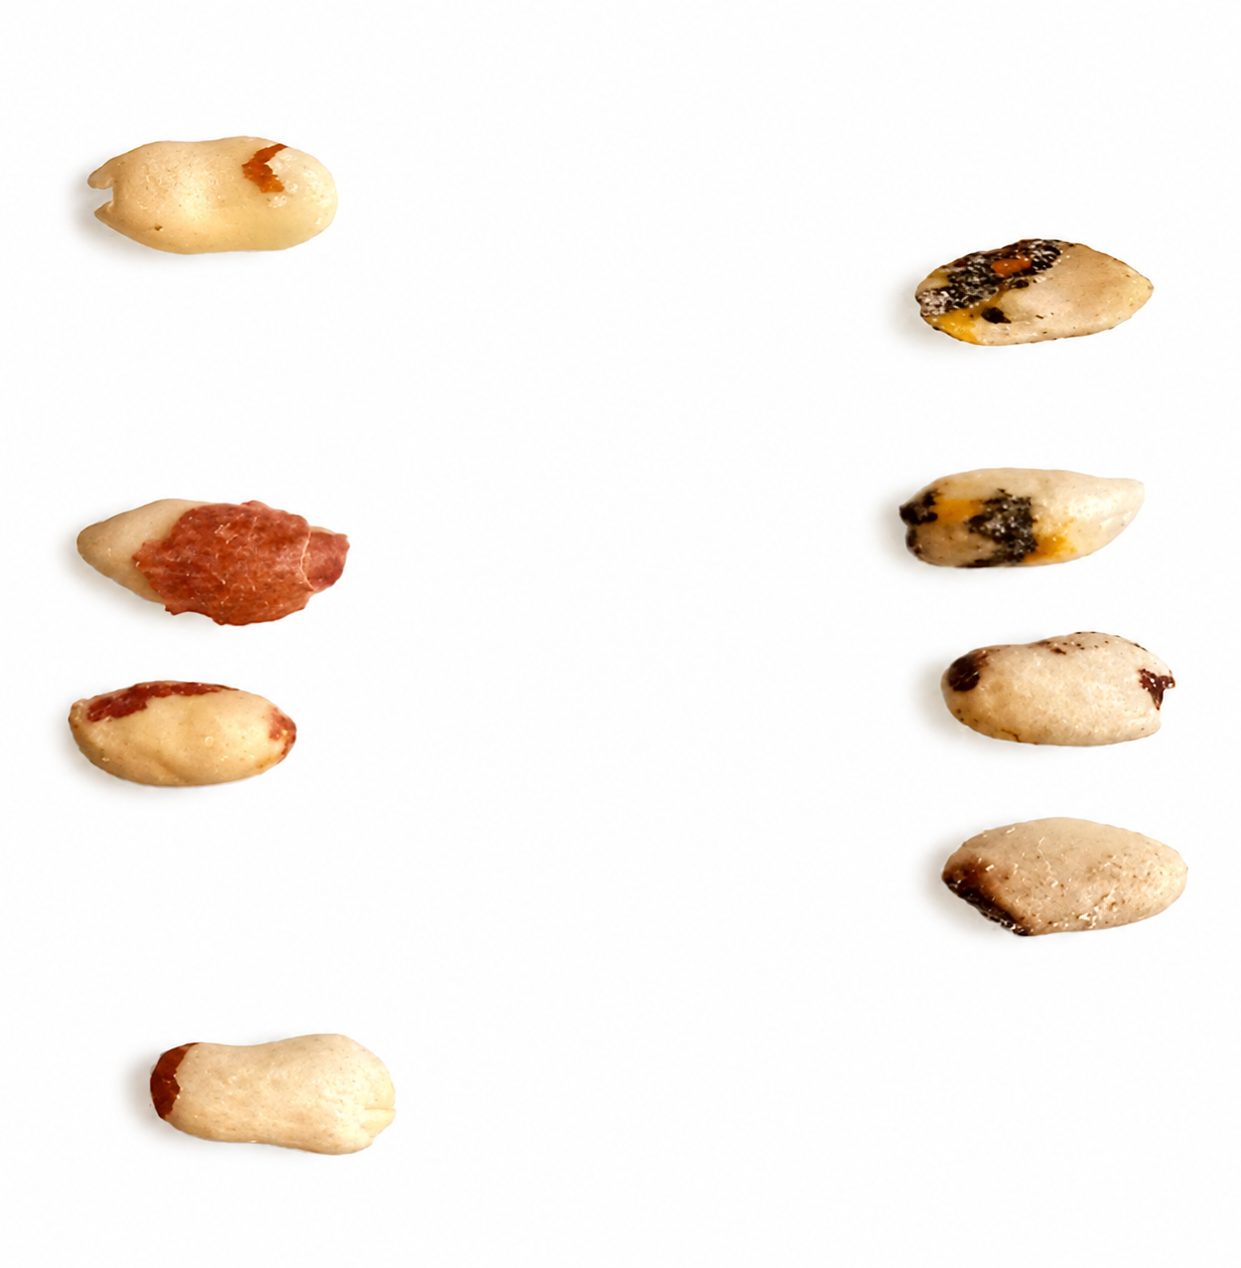
Для подобных задач в фотосепараторах применяются алгоритмы AI Deep Learning. Система обучается на образцах конкретного продукта и затем анализирует объекты по совокупности доступных ей признаков – цвету, форме, структуре.
Критерии качества задаёт предприятие
AI Deep Learning не определяет самостоятельно, каким должен быть качественный продукт. Эти критерии формируются самим производителем исходя из требований к конечной продукции.
Поэтому настройка начинается с реального сырья предприятия. Специалисты определяют качественный продукт, допустимые отклонения, дефекты и примеси, которые необходимо удалять. Затем проводится съёмка продукта, создаётся программа сортировки и результат проверяется на реальном сырье.
При этом AI Deep Learning – только один элемент системы. Чтобы распознать небольшой дефект, алгоритм сначала должен получить достаточно информации о продукте.
Например, в фотосепараторах применяются UHD-камеры, позволяющие фиксировать небольшие потемнения, точки, прогрызы и другие визуальные особенности. Для отдельных задач используются инфракрасные камеры, которые видят структуру продукта.
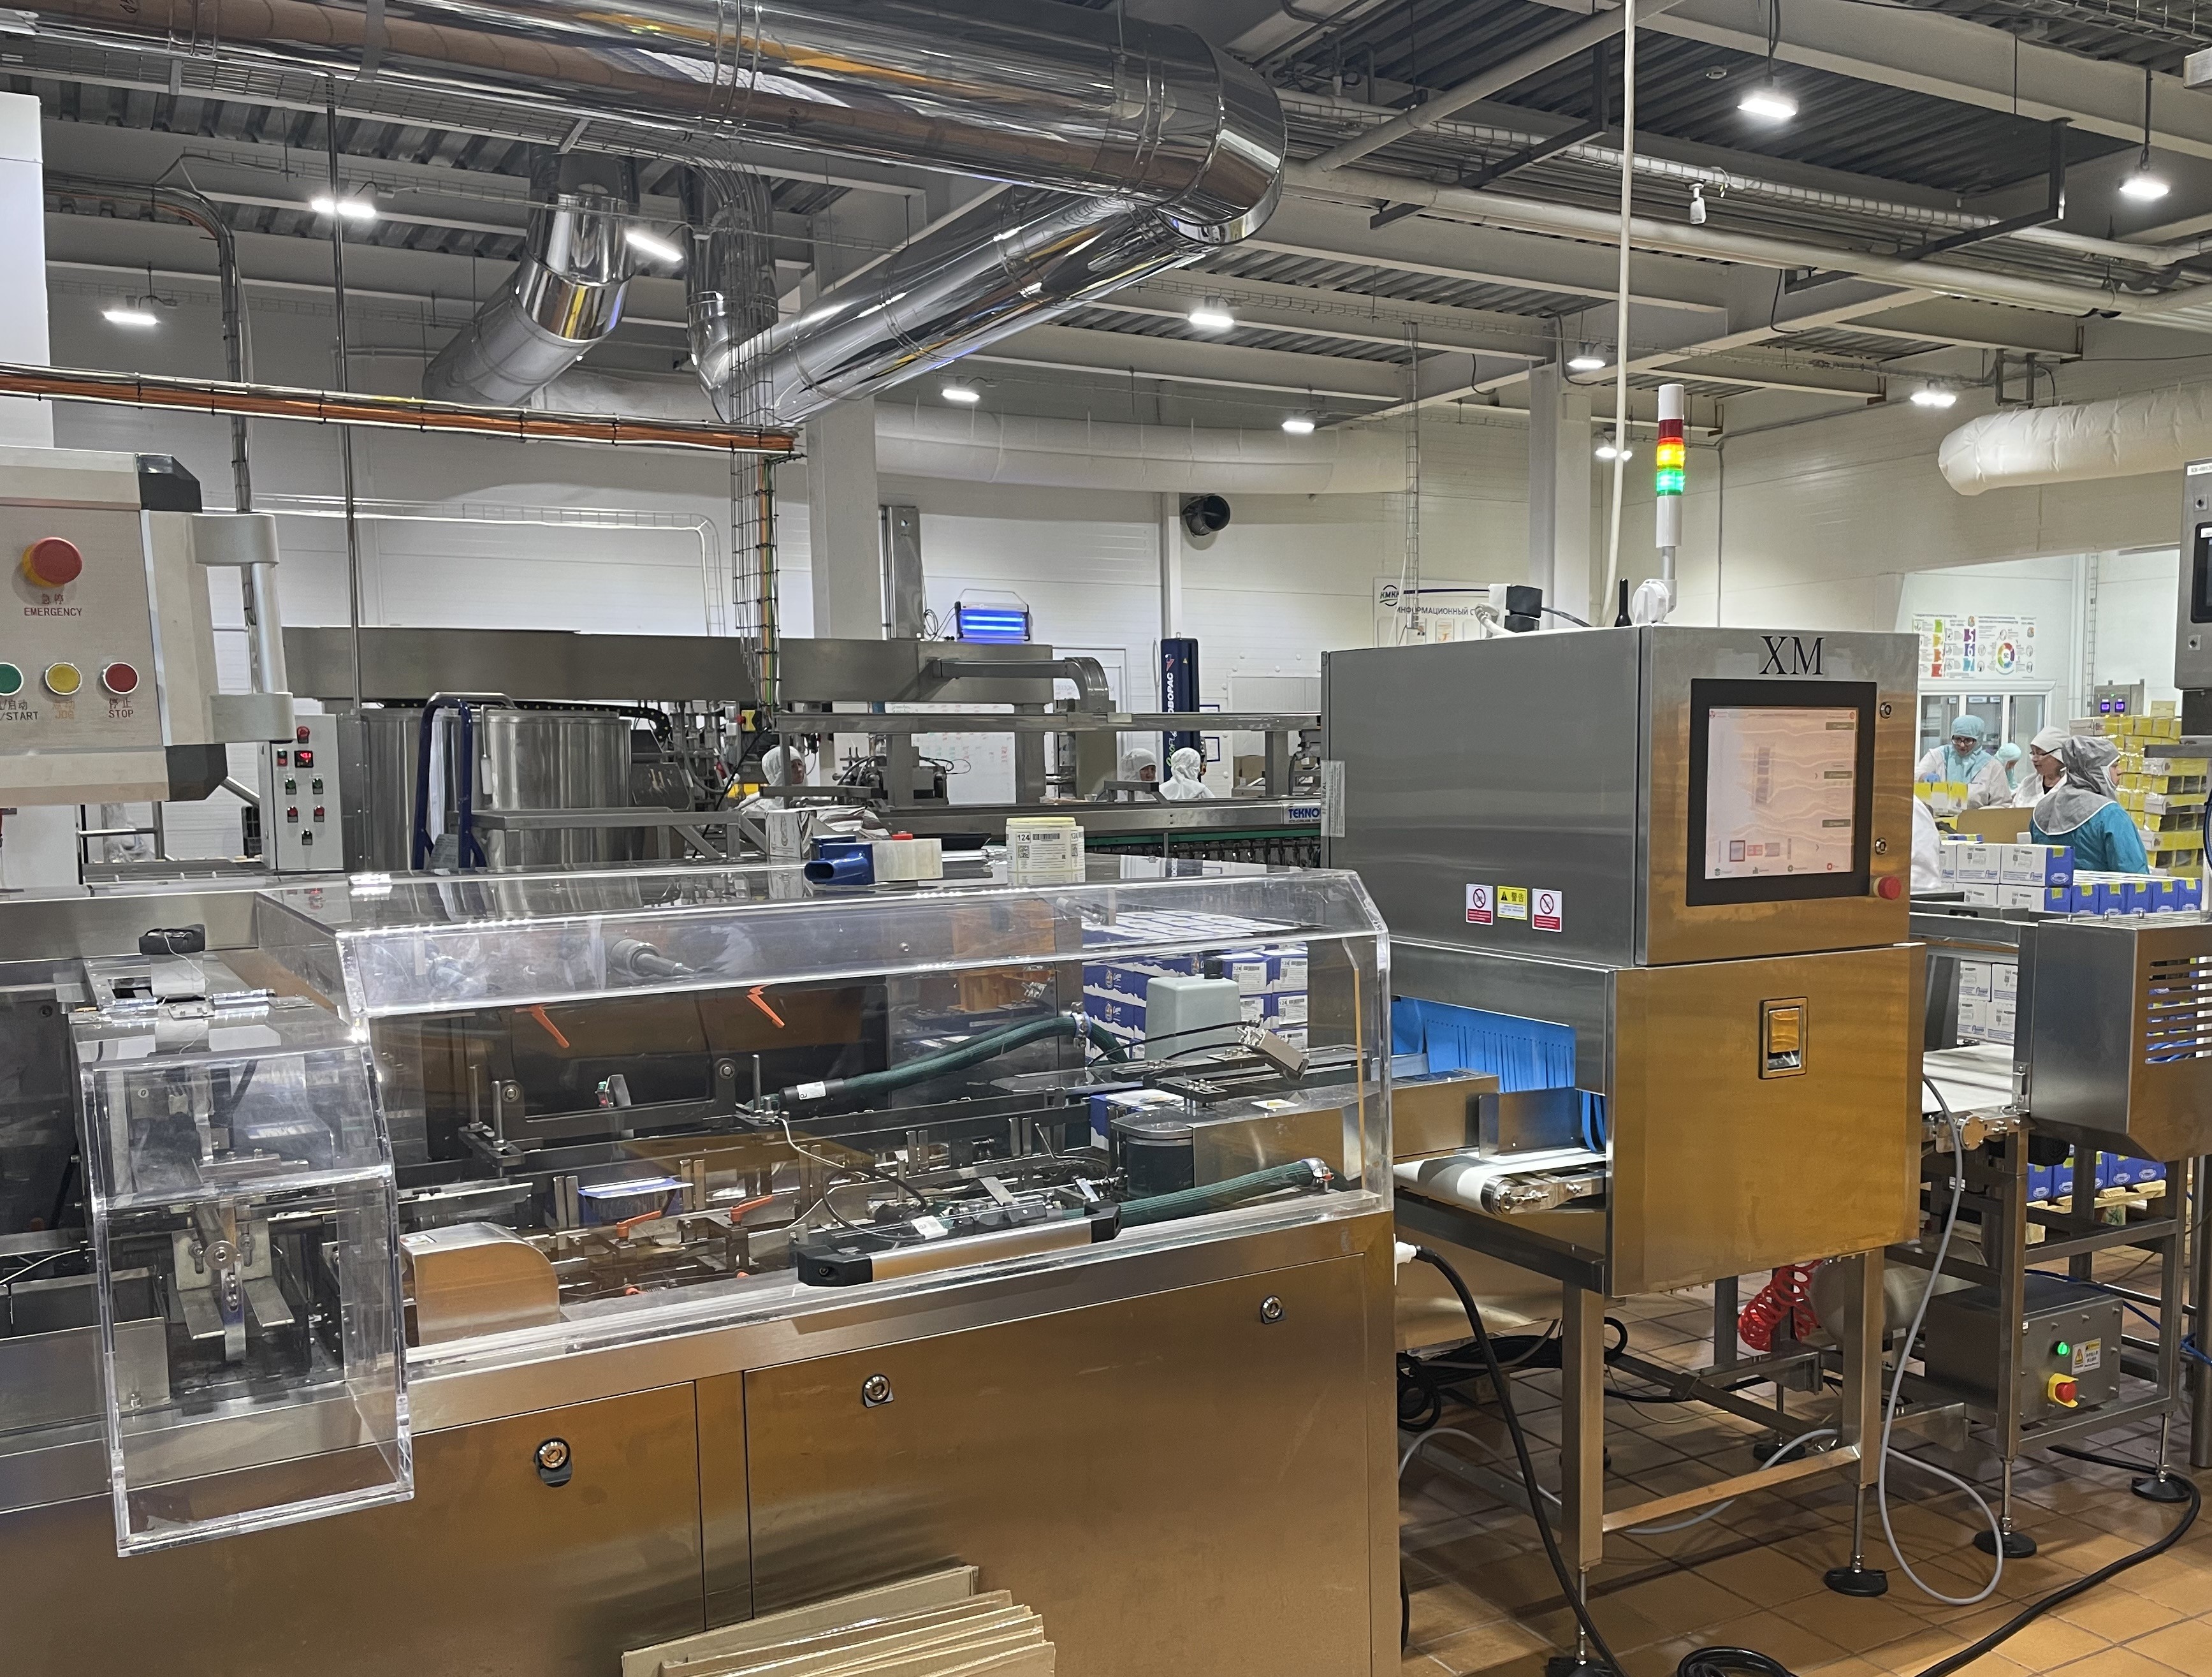
После распознавания необходимо точно удалить выбранный объект из движущегося потока, сохранив качественный продукт. Поэтому конечный результат обеспечивает вся технологическая цепочка: получение информации → анализ → классификация → точная отбраковка.
В фотосепараторах за последний этап отвечает система эжекторов: скорость срабатывания одного эжектора достигает 1200 раз в секунду.
Конечная эффективность определяется не одной функцией AI, а сочетанием оптики, алгоритмов, механики удаления и корректной настройки оборудования.
Экономика контроля: важно не только обнаружить, но и сохранить
Чем выше требования к качеству, тем важнее точность отбраковки. Задача оборудования заключается не в том, чтобы удалить максимальное количество продукта, а в том, чтобы удалить именно те объекты, которые не соответствуют заданным критериям.
Если вместе с ними в отход регулярно попадает качественное сырьё, предприятие несёт прямые производственные потери.
Например, при переработке 5 тонн продукта за смену дополнительные 0,5% качественного продукта в отходе составляют 25 кг. За 250 смен это уже 6,25 тонны. Чтобы перевести эту величину в деньги, предприятию достаточно умножить её на стоимость килограмма конкретного продукта.
Поэтому экономику автоматизированного контроля необходимо оценивать с учётом производительности линии, стоимости продукта, объёма отхода и доли качественного сырья в нём, а также рисков выпуска продукции, не соответствующей требованиям.
Особенно существенным этот фактор становится при работе с дорогостоящим сырьём – например, орехами, ягодами и пищевыми ингредиентами.
Пищевая безопасность: когда внешнего контроля недостаточно
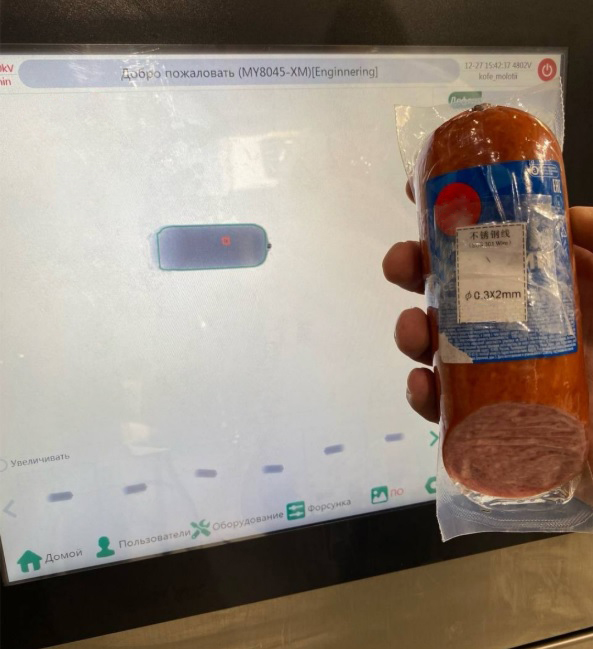
Не все риски можно обнаружить по внешнему виду продукта. Для контроля плотных посторонних включений применяется рентген-инспекция.
Основная задача рентген-детектора на пищевом производстве – выявление металла, стекла, камня, керамики и других плотных включений. Оборудование может работать как с сыпучей, так и с упакованной продукцией.
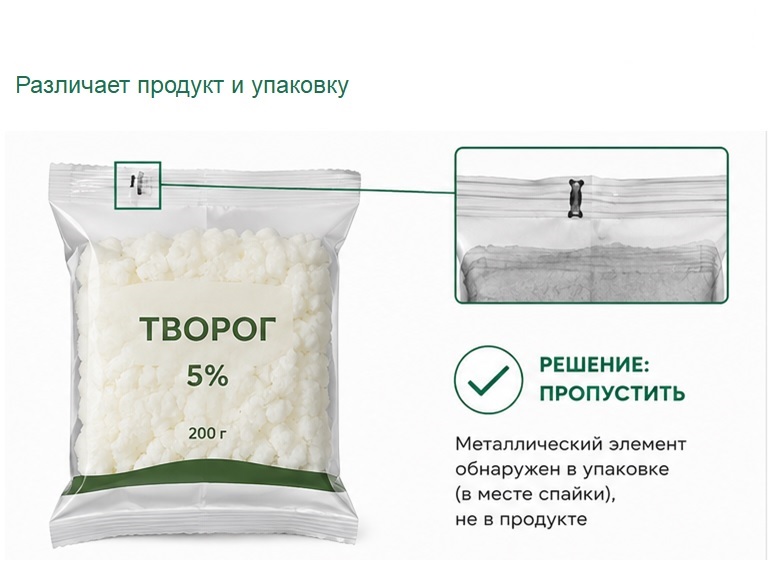
Современные алгоритмы позволяют расширять возможности такого контроля. В отдельных задачах система может учитывать не только плотность, но и форму, положение и другие характеристики объекта на рентгеновском изображении. Это позволяет работать со случаями, когда различия по плотности выражены недостаточно, но объект имеет другие характерные признаки.
Дополнительно рентген-инспекция может решать отдельные задачи контроля качества готовой продукции. Например, закрытая упаковка печенья внешне может полностью соответствовать требованиям, тогда как часть изделий внутри повреждена. Рентген-сканеры с AI deep learning позволяют выявлять такие отклонения.
При этом ключевой функцией рентген-инспекции в системе пищевой безопасности остаётся выявление плотных посторонних включений.
Технологии как часть системы контроля предприятия
Автоматизированное оборудование не существует отдельно от общей системы управления качеством и безопасностью.
ТР ТС 021/2011 «О безопасности пищевой продукции» предусматривает разработку, внедрение и поддержание процедур, основанных на принципах ХАССП. Предприятие определяет контролируемые этапы технологического процесса и меры, необходимые для обеспечения безопасности продукции.
Оптическая сортировка, металлодетекция и рентген-инспекция выступают инструментами контроля на соответствующих участках производства.
При этом конкретные требования к продукту могут существенно различаться даже у предприятий одной отрасли. Они зависят от сырья, рецептуры, технологического процесса, спецификаций покупателей и собственных стандартов производителя.
Когда автоматизация имеет экономический смысл
Основанием для инвестиций должна становиться конкретная производственная задача, а не наличие в оборудовании AI или другой современной технологии.
Такой задачей могут быть потери качественного продукта при существующей сортировке, нестабильность качества между партиями, необходимость выполнять требования заказчика к конечному продукту, рост производительности линии или риски, которые существующая система контроля не позволяет закрыть с необходимой точностью.
До выбора оборудования важно определить исходные показатели: производительность участка, характер дефектов и примесей, объём отхода, содержание в нём качественного продукта и требования к результату.
Следующий этап – испытания на реальном продукте.
При подборе фотосепараторов и рентген-детекторов такие тесты проводятся в демозалах. Специалисты проверяют продукт заказчика на оборудовании, оценивают результат и подбирают конфигурацию под конкретную производственную задачу. Также возможно тестирование непосредственно на производстве.
Такой подход позволяет оценивать технологию не по количеству функций в технической спецификации, а по результату, который предприятие получает на собственном продукте.
От технологии – к конкретной производственной задаче
Развитие автоматизированного контроля связано прежде всего с изменением требований к самой пищевой продукции. Безопасность остаётся обязательным условием, но одновременно повышаются требования к стабильности качества, составу и внешнему продукта.
Поэтому сначала предприятие определяет, какой риск необходимо контролировать, какого результата нужно достичь и насколько существующий процесс позволяет выполнять эти требования.
Для одной задачи будет достаточно классической оптической сортировки, для другой потребуется AI Deep Learning, для третьей – рентген-инспекция или сочетание нескольких методов контроля.
Именно способность стабильно обеспечить заданные требования к качеству и безопасности продукта становится главным критерием эффективности автоматизированного контроля.
Итак, мы реализовали функционал, который позволит выбирать количество приходящих рассылок на ваш e-mail в неделю. ШАГ 1. Для этого в...
Замки, рыцари, доспехи? Случайность или общеотраслевой тренд?
Адаптировать аутентичный продукт под реалии современного мясоперерабатывающего предприятия — задача нетривиальная. Еще сложнее при этом не...
Автор материала – Ирина Правская, руководитель направления разработки «Константа ИТ» Материал подготовлен совместно с партнером комьюнити по...
В пятницу, 20 марта 2026 года прошел форум АПК 360, где принимало участие много именитых и известных отраслевых деятелей и...
Добрый день, коллеги! В пельменном цехе образуются остатки теста, тесто со следами фаршей от...
Добрый день. Может у кого есть чертеж ротора на rex rvf 736. На 14 лопаток и на 16 лопаток...
Подскажите пожалуйста как работает оборудование данной фирмы, плюсы и минусы!...

Доброго времени суток. В колбасном цехе демонстративно уволились операторы колбасных шприцев....
Доброго времени суток. Bizerba A400 постоянно выдает ошибку 37. Никак не можем определить...
Коллеги цифровизаторы-интеграторы, айтишники и все умеющие отличать штрих-коды от...
